- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur




वेगवेगळ्या भिंतींच्या सामग्रीसाठी योग्य 120 मिमी ड्रायवॉल स्क्रू कसे निवडायचे
2026-11-14
- आधुनिक बांधकामात 120 मिमी ड्रायवॉल स्क्रूची भूमिका समजून घेणे
- 120 मिमी ड्रायवॉल स्क्रूची मुख्य तांत्रिक वैशिष्ट्ये
- मेटल स्टड फ्रेमिंगसाठी 120 मिमी स्क्रू निवडणे
- लाकूड फ्रेमिंग आणि इमारती लाकडासाठी 120 मिमी स्क्रू निवडणे
- दगडी बांधकाम आणि काँक्रीट वॉल सिस्टम्समधील अनुप्रयोग
- मल्टी-लेयर ड्रायवॉल सिस्टम आणि फायर-रेट असेंब्ली
- लांब स्क्रूसह सामान्य चुका आणि समस्यानिवारण
- गुणवत्ता मानके आणि उत्पादन अंतर्दृष्टी
- खरेदी आणि पुरवठादार मूल्यांकन मार्गदर्शक
- वारंवार विचारले जाणारे प्रश्न (FAQ)
- निष्कर्ष
सारांश बांधकाम प्रकल्पांसाठी योग्य फास्टनर्स निवडण्यासाठी सामग्रीची सुसंगतता, लोड आवश्यकता आणि पर्यावरणीय परिस्थितीची अचूक माहिती आवश्यक आहे. हे मार्गदर्शक योग्य कसे निवडायचे याचे सर्वसमावेशक विश्लेषण देते 120 मिमी ड्रायवॉल स्क्रू मेटल स्टड, लाकूड फ्रेमिंग, दगडी बांधकाम आणि मल्टी-लेयर सिस्टमसह विविध भिंतींच्या सामग्रीसाठी. हे थ्रेड डिझाइन, हेड प्रकार, कोटिंग मानके (फॉस्फेट वि. झिंक), आणि कातरणे सामर्थ्य विचारांसारखी गंभीर तांत्रिक वैशिष्ट्ये समाविष्ट करते. विशिष्ट अनुप्रयोग गरजेनुसार उत्पादनाची निवड संरेखित करून, व्यावसायिक स्ट्रक्चरल अखंडता सुनिश्चित करू शकतात, स्क्रू पॉप-आउट किंवा गंज यांसारख्या सामान्य अपयशांना प्रतिबंध करू शकतात आणि प्रकल्प कार्यक्षमता ऑप्टिमाइझ करू शकतात. हा लेख उच्च-कार्यक्षमता फास्टनिंग सोल्यूशन्सशी संबंधित मॅन्युफॅक्चरिंग तंतोतंत आणि गुणवत्ता नियंत्रण मानकांबद्दल Handan Shengtong Fastener Manufacturing Co., Ltd. कडून अंतर्दृष्टी देखील एकत्रित करतो.
आधुनिक बांधकामात 120 मिमी ड्रायवॉल स्क्रूची भूमिका समजून घेणे
अंतर्गत बांधकाम आणि विभाजनाच्या क्षेत्रात, अयशस्वी होईपर्यंत फास्टनरची निवड कमी लेखली जाते. 25 मिमी, 32 मिमी, किंवा 45 मिमी सारखी मानक लांबी मानक स्टडला सिंगल-लेयर जिप्सम बोर्ड जोडण्यासाठी पुरेशी आहे, तेथे विशिष्ट परिस्थिती आहेत जिथे जास्त प्रवेश खोली आणि होल्डिंग पॉवर आवश्यक आहे. या ठिकाणी आहे 120 मिमी ड्रायवॉल स्क्रू आवश्यक बनणे. हे लांब फास्टनर्स त्यांच्या लहान समकक्षांच्या केवळ विस्तारित आवृत्त्या नाहीत; ते मटेरियलच्या अनेक स्तरांना ब्रिज करण्यासाठी, स्ट्रक्चरल फ्रेमिंगमध्ये खोलवर प्रवेश करण्यासाठी किंवा अधिक वजनदार गेज सब्सट्रेट्स सुरक्षित करण्यासाठी इंजिनियर केलेले आहेत.
ड्रायवॉल ऍप्लिकेशन्समध्ये 120 मिमी स्क्रूचे प्राथमिक कार्य म्हणजे अशा परिस्थितीत मजबूत अँकरेज प्रदान करणे ज्यामध्ये मानक स्क्रू पुरेसा चावा घेण्यास अपयशी ठरतील किंवा जेथे वॉल असेंबलीची एकत्रित जाडी ठराविक परिमाणांपेक्षा जास्त असेल. डबल-लेयर फायर-रेट केलेले ड्रायवॉल सिस्टम सुरक्षित करणे, जाड लाकडाच्या बॅटन्सला बोर्ड जोडणे किंवा मध्यवर्ती फ्रेम्सद्वारे दगडी भिंतींवर विभाजने निश्चित करणे, 120 मिमी लांबी आवश्यक पोहोच आणि स्थिरता देते. तथापि, विशिष्ट सामग्रीसाठी चुकीच्या प्रकारचा 120 मिमी स्क्रू वापरल्याने स्ट्रिप्ड थ्रेड, तुटलेली हेड किंवा अपुरा क्लॅम्पिंग फोर्स होऊ शकतो, ज्यामुळे संपूर्ण स्थापनेशी तडजोड होऊ शकते.
बांधकाम उद्योगातील व्यावसायिकांसाठी, या लांब फास्टनर्सच्या बारकावे समजून घेणे महत्वाचे आहे. त्यामध्ये फक्त लांबी मोजण्यापेक्षा बरेच काही समाविष्ट आहे; त्यासाठी थ्रेड पिच, हेड भूमिती, शँक डिझाइन आणि पृष्ठभाग उपचारांचे मूल्यांकन आवश्यक आहे. हा लेख या निवडींवर नेव्हिगेट करण्यासाठी तपशीलवार तांत्रिक मार्गदर्शक म्हणून काम करतो, याची खात्री करून प्रत्येक 120 मिमी ड्रायवॉल स्क्रू निवडलेल्या भिंतीवरील सामग्रीसाठी ते पूर्णपणे अनुकूल आहे.
120 मिमी ड्रायवॉल स्क्रूची मुख्य तांत्रिक वैशिष्ट्ये
मटेरियल-विशिष्ट ऍप्लिकेशन्समध्ये जाण्यापूर्वी, 120 मिमी ड्रायवॉल स्क्रूची शारीरिक वैशिष्ट्ये समजून घेणे आवश्यक आहे. सामान्य-उद्देशीय लाकडी स्क्रू किंवा स्व-टॅपिंग मेटल स्क्रूच्या विपरीत, ड्रायवॉल स्क्रूमध्ये ठिसूळ जिप्सम कोर आणि पातळ धातू किंवा लाकूड सब्सट्रेट्सला नुकसान न करता परस्पर संवाद साधण्यासाठी डिझाइन केलेली विशिष्ट वैशिष्ट्ये आहेत.
थ्रेड डिझाइन आणि पिच
थ्रेड डिझाइन हे लाकूड विरुद्ध धातूसाठी बनवलेल्या स्क्रूमधील सर्वात महत्त्वपूर्ण फरक आहे. साठी 120 मिमी ड्रायवॉल स्क्रू, दोन प्राथमिक धाग्यांचे प्रकार बाजारात वर्चस्व गाजवतात:
- खडबडीत धागा: सामान्यतः लाकूड फ्रेमिंगसाठी वापरले जाते. थ्रेड्समधील विस्तीर्ण अंतरामुळे वेगवान ड्रायव्हिंग आणि तंतुमय पदार्थांमध्ये चांगली पकड मिळू शकते. आक्रमक चाव्याव्दारे ड्रायवॉल लाकडी स्टडवर घट्ट ओढण्यास मदत होते.
- सुरेख धागा: मेटल स्टडसाठी डिझाइन केलेले. क्लोजर थ्रेड पिच पातळ धातूच्या शीटमध्ये अधिक प्रतिबद्धता बिंदू प्रदान करते, ज्यामुळे स्टील स्टडमधील छिद्र काढून टाकण्याचा धोका कमी होतो. बारीक धागे धातूच्या जाडीवर होल्डिंग फोर्स अधिक समान रीतीने वितरीत करतात.
120 मिमी स्क्रू निवडताना, सब्सट्रेट सामग्री ओळखणे ही योग्य धागा निवडण्याची पहिली पायरी आहे. लाइट-गेज मेटल स्टडवर खडबडीत थ्रेड स्क्रू वापरल्याने धातू सहजपणे स्ट्रिप होऊ शकतो, परिणामी कनेक्शन सैल होऊ शकते. याउलट, लाकडावर बारीक थ्रेड स्क्रू वापरल्याने पुरेशी होल्डिंग पॉवर मिळू शकत नाही आणि स्क्रू खूप आक्रमकपणे चालवल्यास लाकूड फुटू शकते.
डोक्याचा प्रकार: बिगुल हेड वि. फ्लॅट हेड
ड्रायवॉल पेपर आणि जिप्सम कोरमध्ये ते कसे बसते हे स्क्रूचे डोके ठरवते. ड्रायवॉल स्थापनेसाठी मानक आहे बिगुल डोके. या अवतल खालच्या बाजूने स्क्रूला ड्रायवॉल शीट फ्रेमिंग मेंबरच्या विरूद्ध घट्टपणे काढता येते आणि त्याच वेळी ते फाडल्याशिवाय कागदाच्या चेहऱ्यावर किंचित काउंटरसिंक करते. यामुळे एक गुळगुळीत उदासीनता निर्माण होते जी सहजपणे संयुक्त संयुगाने भरली जाऊ शकते.
120 मिमी ऍप्लिकेशन्ससाठी, विशेषत: मल्टी-लेयर सिस्टममध्ये, बिगल हेड महत्त्वपूर्ण राहते. तथापि, काही विशेष औद्योगिक किंवा हेवी-ड्युटी फ्रेमिंग परिस्थितींमध्ये, निब असलेले सपाट डोके (डोक्याच्या खाली एक लहान बरगडी) ओव्हर ड्रायव्हिंग टाळण्यासाठी वापरले जाऊ शकते. निब स्क्रूला अचूक खोलीवर थांबवते, कागद तुटलेला नाही याची खात्री करून घेते, जे वॉल बोर्डची फायर रेटिंग आणि संरचनात्मक सातत्य राखण्यासाठी महत्त्वपूर्ण आहे.
ड्राइव्ह प्रकार आणि टॉर्क प्रतिकार
120 मि.मी.ची लांबी पाहता, हे स्क्रू लहान स्क्रूच्या तुलनेत स्थापनेदरम्यान लक्षणीयरीत्या जास्त घर्षण आणि प्रतिकार करतात. म्हणून, कॅम-आउट (ड्रायव्हर बिट घसरणे) रोखण्यासाठी ड्राइव्ह प्रकार महत्त्वपूर्ण आहे. सर्वात सामान्य ड्राइव्ह प्रकारांमध्ये हे समाविष्ट आहे:
- फिलिप्स (PH2): पारंपारिक मानक, जरी उच्च टॉर्क अंतर्गत कॅम-आउट होण्याची शक्यता असते.
- पोझिड्रिव्ह (PZ2): उत्तम प्रतिबद्धता आणि कमी कॅम-आउट ऑफर करते, व्यावसायिक स्थापनेसाठी प्राधान्य.
- Torx (स्टार ड्राइव्ह): 120 मिमी वेरिएंट सारख्या लांब स्क्रूसाठी वाढत्या प्रमाणात लोकप्रिय आहे कारण ते घसरल्याशिवाय उच्च टॉर्क वापरण्याची परवानगी देते, इंस्टॉलरचा थकवा कमी करते आणि सातत्यपूर्ण खोली सुनिश्चित करते.
Handan Shengtong Fastener Manufacturing Co., Ltd. सारखे उत्पादक मानक पॉवर टूल्ससह सुसंगतता सुनिश्चित करण्यासाठी, मोठ्या प्रमाणावरील प्रकल्पांमध्ये इंस्टॉलेशन त्रुटी कमी करण्यासाठी अचूक हेड फॉर्मेशन आणि ड्राइव्ह रिसेस भूमितीच्या महत्त्वावर जोर देतात.
मेटल स्टड फ्रेमिंगसाठी 120 मिमी स्क्रू निवडणे
मेटल स्टड फ्रेमिंग त्याच्या गैर-दहनशील स्वरूपामुळे, मितीय स्थिरता आणि स्थापनेच्या सुलभतेमुळे व्यावसायिक बांधकामात एक मुख्य स्थान बनले आहे. मेटल स्टडसह काम करताना, ची निवड 120 मिमी ड्रायवॉल स्क्रू धाग्याचा प्रकार, बिंदू डिझाइन आणि कोटिंगकडे काळजीपूर्वक लक्ष देणे आवश्यक आहे.
फाइन थ्रेड विरुद्ध सेल्फ-ड्रिलिंग तंत्रज्ञान
स्टँडर्ड लाइट-गेज मेटल स्टडसाठी (सामान्यत: 25 ते 18 गेज), फाइन-थ्रेड ड्रायवॉल स्क्रू हे सर्वसामान्य प्रमाण आहेत. तथापि, 120 मिमी लांबीवर, स्क्रूने स्टडपर्यंत पोहोचण्यापूर्वी ड्रायवॉल आणि संभाव्य जाड इन्सुलेशनच्या अनेक स्तरांमधून प्रवेश करणे आवश्यक आहे. अशा परिस्थितीत, जर धातू हेवी गेज असेल तर मानक बारीक-थ्रेड स्क्रू आत प्रवेश करण्यास सुरवात करू शकतात.
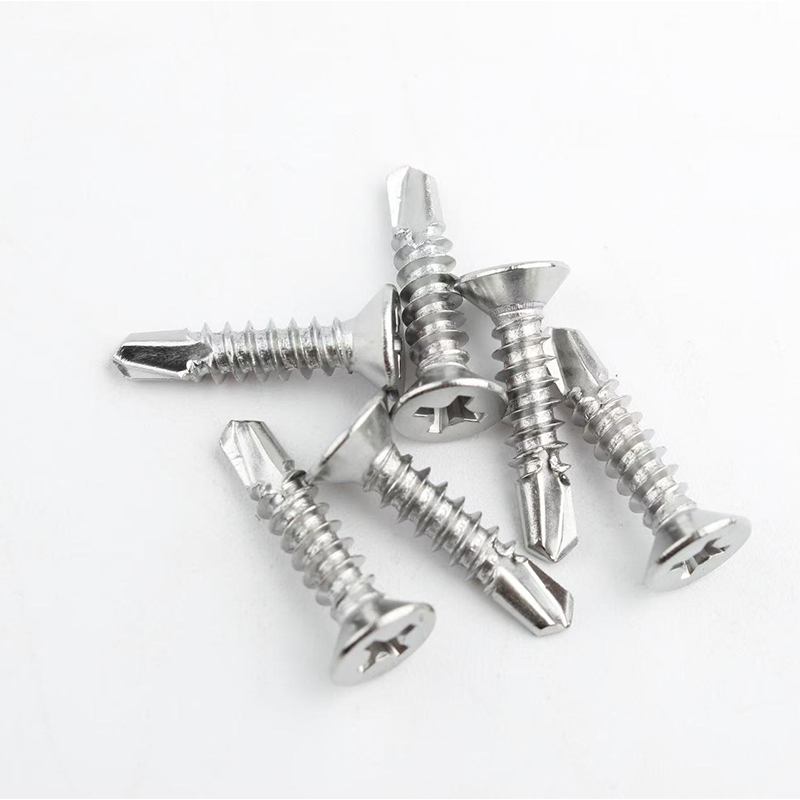
या ठिकाणी आहे स्व-ड्रिलिंग किंवा टेक-स्क्रू रूपे प्ले मध्ये येतात. पारंपारिक ड्रायवॉल स्क्रूमध्ये तीक्ष्ण बिंदू असताना, सेल्फ-ड्रिलिंग स्क्रूमध्ये ड्रिलसारखी टीप असते जी स्वतःचे धातूचे छिद्र कापते. 120 मिमी ऍप्लिकेशन्स ज्यामध्ये जड स्टील फ्रेमिंगचा समावेश आहे किंवा स्ट्रक्चरल स्टील चॅनेलला ड्रायवॉल जोडताना, सेल्फ-ड्रिलिंग पॉइंट अत्यंत फायदेशीर आहे. हे प्री-ड्रिलिंगची गरज काढून टाकते, लक्षणीय श्रम वेळ वाचवते.
हँडन शेंगटॉन्ग फास्टनरची सेल्फ-ड्रिलिंग सीरीज चालणे (इच्छित छिद्रातून विचलन) कमी करण्यासाठी आणि मेटल सब्सट्रेट्समध्ये स्वच्छ प्रवेश सुनिश्चित करण्यासाठी ऑप्टिमाइज्ड पॉइंट अँगलसह इंजिनियर केलेली आहे. 120 मिमी स्क्रूसाठी ही अचूकता महत्त्वाची आहे, जेथे सुरवातीला कोणतेही विचलन उच्च गुणोत्तरामुळे स्क्रू शाफ्ट वाकणे किंवा तुटण्यास कारणीभूत ठरू शकते.
गंज प्रतिकार आणि कोटिंग्ज
मेटल स्टड बहुतेकदा गॅल्वनाइज्ड असतात, परंतु स्क्रू आणि स्टडमधील इंटरफेस विसंगत सामग्री वापरल्यास गॅल्व्हॅनिक गंज होण्याची शक्यता असते. बहुतेक ड्रायवॉल स्क्रू ब्लॅक फॉस्फेट कोटिंगसह येतात, जे संयुक्त संयुगेसाठी उत्कृष्ट चिकटपणा आणि अंतर्गत वातावरणासाठी मध्यम गंज प्रतिकार प्रदान करते.
तथापि, जास्त आर्द्रता असलेल्या भागात किंवा बांधकामादरम्यान भिंत असेंब्लीला ओलावा येऊ शकतो अशा ठिकाणी वापरल्या जाणाऱ्या 120 मिमी स्क्रूसाठी, झिंक-प्लेटेड फिनिश श्रेयस्कर असू शकते. झिंक प्लेटिंग फॉस्फेटच्या तुलनेत उत्कृष्ट गंज संरक्षण देते. जर स्क्रू हेड दिसत असेल तर कोटिंग संयुक्त कंपाऊंडच्या बाँडिंगमध्ये व्यत्यय आणत नाही हे सत्यापित करणे आवश्यक आहे. बऱ्याच व्यावसायिक चष्म्यांमध्ये, काळ्या फॉस्फेटला आतील भिंतींसाठी अनिवार्य केले जाते कारण ते चिखलाशी चांगले जोडलेले असते, तर चपळ झिंक कोटिंग्ज कधीकधी "भूत" किंवा कंपाऊंडचे खराब आसंजन होऊ शकतात.
कातरणे लोड विचार
मेटल फ्रेमिंगमध्ये, स्क्रू ड्रायवॉल आणि स्टड दरम्यान एक कातरणे कनेक्टर म्हणून कार्य करते. 120 मिमी स्क्रू एक लांब लीव्हर आर्म प्रदान करतो, जो पार्श्व भारांचा प्रतिकार करण्यासाठी फायदेशीर ठरू शकतो. तथापि, टणक ड्रायवॉल स्क्रूच्या ठिसूळपणाचा अर्थ असा आहे की त्यांच्याकडे मऊ, लवचिक स्क्रूपेक्षा कमी कातरणे आहे. जर भिंत प्रणाली लक्षणीय बाजूकडील हालचाल किंवा कंपनाच्या अधीन असेल तर, 120 मिमी स्क्रू संपूर्ण संरचनात्मक भार सहन करत नाही परंतु मुख्यतः बोर्डला चिकटवण्यासाठी काम करत आहे याची खात्री करणे महत्वाचे आहे. मेटल स्टडवर बसवलेल्या जड फिक्स्चरसाठी, फक्त ड्रायवॉल स्क्रूवर अवलंबून न राहता अतिरिक्त ब्लॉकिंग किंवा टॉगल बोल्ट वापरावेत.
लाकूड फ्रेमिंग आणि इमारती लाकडासाठी 120 मिमी स्क्रू निवडणे
निवासी बांधकाम आणि काही व्यावसायिक अनुप्रयोगांमध्ये लाकडी फ्रेमिंग प्रचलित आहे. वापरताना 120 मिमी ड्रायवॉल स्क्रू लाकडासह, धातूच्या तुलनेत गतिशीलता लक्षणीय बदलते. लाकूड स्प्लिटिंग, थ्रेड एंगेजमेंट आणि डोके बसणे या येथील प्राथमिक समस्या आहेत.
कमाल पकड साठी खडबडीत धागा
लाकूड सब्सट्रेट्ससाठी, खडबडीत-थ्रेड स्क्रू अनिवार्य आहेत. रुंद धागे वेजसारखे काम करतात, ड्रायवॉल लाकडाच्या विरूद्ध घट्ट खेचतात. 120 मिमी वर, स्क्रू इमारती लाकडाच्या किंवा बॅटनमध्ये खोलवर जाण्याची शक्यता आहे. हे खोल प्रवेश अपवादात्मक होल्डिंग पॉवर प्रदान करते, 120 मिमी खडबडीत-थ्रेड स्क्रू यासाठी आदर्श बनवते:
- दुहेरी-स्तर ड्रायवॉल प्रणाली सुरक्षित करणे जेथे दुसरा स्तर ड्रायवॉलच्या पहिल्या थरातून लाकडी स्टडमध्ये अँकर केला पाहिजे.
- असमान दगडी बांधकामाच्या भिंती समतल करण्यासाठी वापरल्या जाणाऱ्या जाड लाकडाच्या फरिंग पट्ट्या किंवा बॅटनला ड्रायवॉल जोडणे.
- हेवी फिक्स्चर सपोर्टसाठी मेटल स्टड्स दरम्यान स्थापित ड्रायवॉल ते सॉलिड लाकूड ब्लॉकिंग निश्चित करणे.
खडबडीत धाग्याची रचना लाकडातील बारीक धाग्यांच्या तुलनेत आवश्यक ड्रायव्हिंग टॉर्क कमी करते, ज्यामुळे स्क्रू तुटण्याचा धोका कमी होतो. तथापि, जास्त घट्ट होणे टाळण्यासाठी काळजी घेणे आवश्यक आहे, जे जिप्सम कोर क्रश करू शकते आणि होल्ड कमकुवत करू शकते.
लाकूड विभाजन प्रतिबंधित
लाकडातील लांब स्क्रूचा एक धोका म्हणजे फाटणे, विशेषत: स्टडच्या काठाच्या जवळ किंवा कठीण लाकडाच्या प्रजातींमध्ये. ड्रायवॉल स्क्रू सामान्यत: कडक आणि ठिसूळ असतात, ज्यामुळे ते वाकण्याऐवजी स्नॅपिंग होण्याची शक्यता असते, 120 मिमी स्क्रूद्वारे लाकडी तंतूंचे विस्थापन महत्त्वपूर्ण रेडियल दाब निर्माण करू शकते. हे कमी करण्यासाठी:
- स्क्रू लाकडाच्या पृष्ठभागावर लंबवत असल्याचे सुनिश्चित करा.
- इमारती लाकडाच्या काठाच्या अगदी जवळ स्क्रू चालवणे टाळा.
- डोक्याच्या जवळ (उपलब्ध असल्यास) गुळगुळीत टांगलेल्या भागासह स्क्रू वापरा, ज्यामुळे सामग्रीचा वरचा थर संपूर्ण लांबीच्या थ्रेड्सशिवाय खाली घट्ट होऊ शकतो, घर्षण आणि विभाजित होण्याचा धोका कमी होतो.
हँडन शेंगटॉन्ग फास्टनरच्या उत्पादन प्रक्रियेत कडकपणा आणि कडकपणा संतुलित करणारे अचूक उष्णता उपचार प्रोटोकॉल समाविष्ट आहेत. हे सुनिश्चित करते की त्यांचे स्क्रू 120 मिमी लांबीच्या दाट लाकडात स्नॅपिंगशिवाय चालविण्यासाठी आवश्यक असलेल्या उच्च टॉर्कचा सामना करू शकतात, ही निम्न-गुणवत्तेच्या फास्टनर्सची सामान्य समस्या आहे.
लाकूड अनुप्रयोगांसाठी पृष्ठभाग उपचार
लाकडी फ्रेमिंगमध्ये, विशेषत: निवासी सेटिंग्जमध्ये, वातावरण सामान्यतः कोरडे असते. ब्लॅक फॉस्फेट कोटिंग मानक आणि पुरेसे आहे. तथापि, जर लाकडाच्या फ्रेमिंगवर प्रिझर्वेटिव्ह (जसे की ACQ किंवा तांबे-आधारित उपचार) उपचार केले गेले तर, विशिष्ट स्क्रू कोटिंगसह रासायनिक अभिक्रिया होण्याची शक्यता असते. अशा परिस्थितीत, गंज टाळण्यासाठी स्टेनलेस स्टील किंवा जस्त-प्लेटेड स्क्रूची शिफारस केली जाऊ शकते. मानक भट्टीवर वाळलेल्या लाकूडसाठी, फॉस्फेट-लेपित 120 मिमी स्क्रू हा किफायतशीर आणि कार्यक्षम पर्याय राहतो.
दगडी बांधकाम आणि काँक्रीट वॉल सिस्टम्समधील अनुप्रयोग
एक गुळगुळीत फिनिश तयार करण्यासाठी, इन्सुलेशन सुधारण्यासाठी किंवा सेवा लपवण्यासाठी दगडी बांधकाम किंवा काँक्रीटच्या भिंतींवर ड्रायवॉल वारंवार स्थापित केले जाते. या परिस्थितींमध्ये, 120 मिमी ड्रायवॉल स्क्रू ते थेट काँक्रीटमध्ये चालवले जात नाहीत परंतु ते यांत्रिक अँकर किंवा लाकडी/धातूच्या फरिंग सिस्टमच्या संयोगाने वापरले जातात.
लाकडी Furring पट्ट्या मध्ये screwing
चिनाईच्या भिंती कोरड्या करण्याच्या सर्वात सामान्य पद्धतीमध्ये चिनाईच्या अँकरचा वापर करून भिंतीवर लाकडी बॅटेन्स (फरिंग पट्ट्या) फिक्स करणे आणि नंतर या बॅटन्सवर ड्रायवॉल स्क्रू करणे समाविष्ट आहे. येथे, बॅटन्स जाड असल्यास किंवा इन्सुलेशनने भरलेल्या दगडी बांधकाम आणि ड्रायवॉलमध्ये अंतर असल्यास 120 मिमी स्क्रू वापरले जाऊ शकतात.
या ऍप्लिकेशनमध्ये, 120 मिमी स्क्रू ड्रायवॉल, इन्सुलेशन लेयर (असल्यास) आणि लाकडी बॅटनमध्ये खोलवर प्रवेश करणे आवश्यक आहे. खडबडीत-थ्रेड स्क्रू आवश्यक आहेत. लांबी हे सुनिश्चित करते की बॅटन किंचित अनियमित असले किंवा इन्सुलेशन संकुचित झाले तरीही स्क्रू लाकडात पुरेसा चावा घेतो. हे गंभीर आहे की स्क्रू बॅटनच्या मागच्या दगडी बांधकामावर आदळत नाही, कारण यामुळे स्क्रू विचलित होईल किंवा तुटला जाईल. स्क्रूच्या लांबीच्या तुलनेत बॅटनच्या जाडीची योग्य निवड आवश्यक आहे.
मेटल चॅनेल सिस्टमसह वापरणे
वैकल्पिकरित्या, मेटल चॅनेल सिस्टम (हॅट चॅनेल किंवा Z-चॅनेल) दगडी भिंतींवर अँकर केले जातात. त्यानंतर या वाहिन्यांवर ड्रायवॉल स्क्रू केले जाते. येथे 120 मिमी स्क्रू संबंधित असण्यासाठी, सिस्टममध्ये सामान्यतः लक्षणीय इन्सुलेशन खोली किंवा दुहेरी-स्तर बोर्ड समाविष्ट असतो. स्क्रूने ड्रायवॉलमध्ये प्रवेश केला पाहिजे आणि मेटल चॅनेलमध्ये गुंतले पाहिजे. चॅनेलच्या गेजवर अवलंबून, फाइन-थ्रेड किंवा सेल्फ-ड्रिलिंग स्क्रू येथे योग्य आहेत. जाड कडक फोम इन्सुलेशन सामावून घेण्यासाठी चॅनेल दगडी बांधकामापासून दूर असताना देखील 120 मिमी लांबी सुरक्षित जोडणीसाठी परवानगी देते.
थेट फिक्सिंग विचार
हे लक्षात घेणे महत्त्वाचे आहे की मानक ड्रायवॉल स्क्रू कधीही काँक्रीट किंवा विटांमध्ये थेट चालवू नयेत. त्यांच्याकडे दगडी बांधकामात प्रवेश करण्यासाठी कठोरपणा आणि भूमितीचा अभाव आहे आणि ते विस्कळीत होतील. थेट फिक्सिंगसाठी, विशेष चिनाई स्क्रू किंवा अँकर आवश्यक आहेत. तथापि, हायब्रीड सिस्टीममध्ये जेथे लाकडी उप-चौकट दगडी बांधकामाला जोडलेली असते, 120 मिमी ड्रायवॉल स्क्रू अंतिम बोर्ड संलग्नक टप्प्यात महत्त्वाची भूमिका बजावतात. या लांब ड्रायवॉल स्क्रूच्या प्रभावी वापरासाठी सब-फ्रेम सुरक्षितपणे अँकर केलेली आहे याची खात्री करणे ही पूर्व शर्त आहे.
मल्टी-लेयर ड्रायवॉल सिस्टम आणि फायर-रेट असेंब्ली
साठी सर्वात गंभीर अनुप्रयोगांपैकी एक 120 मिमी ड्रायवॉल स्क्रू मल्टी-लेयर ड्रायवॉल सिस्टीममध्ये आहे, विशेषत: अग्निरोधक किंवा साउंडप्रूफिंगसाठी डिझाइन केलेले. बिल्डिंग कोडमध्ये अनेकदा पार्टीच्या भिंती, लिफ्ट शाफ्ट आणि पायऱ्यांवर जिप्सम बोर्डचे दोन किंवा अधिक स्तर आवश्यक असतात.
स्तरित संलग्नकांचे यांत्रिकी
दोन-स्तर प्रणालीमध्ये, पहिला स्तर सामान्यत: मानक 25mm–45mm स्क्रू वापरून स्टडशी जोडला जातो. दुसरा थर नंतर पुन्हा स्टडमध्ये स्क्रू करून (पहिल्या लेयरच्या स्क्रूमधून ऑफसेट) किंवा ड्रायवॉलच्या पहिल्या लेयरमध्ये स्क्रू करून जोडला जातो. दुसऱ्या लेयरसाठी स्टडमध्ये स्क्रू करताना, स्टडमध्ये चावण्यापूर्वी स्क्रू दुसऱ्या बोर्डमधून, पहिल्या बोर्डमधून आणि कोणत्याही हवेतील अंतर किंवा चिकटलेल्या मधून जाणे आवश्यक आहे.
जर दोन बोर्डांची एकूण जाडी आणि अंतर 50 मिमी पेक्षा जास्त असेल तर, एक लांब स्क्रू आवश्यक आहे. उदाहरणार्थ, 15 मिमी फायर-रेट बोर्डचे दोन स्तर 30 मिमी समान आहेत. 10 मिमी एअर गॅप किंवा चिकट थर जोडल्याने एकूण 40 मिमी पर्यंत पोहोचते. 45 मिमीचा स्क्रू क्वचितच स्टडला गुंतवून ठेवू शकतो, खराब होल्डिंग पॉवर ऑफर करतो. 120 मिमी स्क्रू, केवळ 40 मिमी सामग्रीसाठी वरवर जास्त दिसत असताना, स्टडमध्ये खोल प्रवेश सुनिश्चित करते, कातरणे शक्तींना उत्कृष्ट प्रतिकार प्रदान करते आणि तणावाखाली बाहेरील थर वेगळे होण्यापासून प्रतिबंधित करते.
फायर रेटिंग अखंडता
फायर-रेट केलेले असेंब्ली प्रत्येक घटकाच्या अखंडतेवर अवलंबून असतात. जर स्क्रू अयशस्वी झाला किंवा बाहेर काढला तर तो आग आणि धुराचा मार्ग तयार करतो. या ऍप्लिकेशन्समध्ये 120 मिमी स्क्रू वापरल्याने हे सुनिश्चित होते की बाहेरील थर संरचनेला घट्टपणे चिकटून राहते, आग अडथळ्याची सातत्य राखते. शिवाय, खोल प्रवेशामुळे थरांना एकत्र धरून ठेवण्यास मदत होते, आगीच्या घटनेदरम्यान जिप्समचे पडणे विलंबित होते, जे रेट केलेला कालावधी (उदा. 60, 90, किंवा 120 मिनिटे) राखण्यासाठी महत्त्वपूर्ण आहे.
हॅन्डन शेंगटॉन्ग फास्टनर बॅच-टू-बॅच कामगिरीमध्ये सातत्य ठेवण्यावर जोर देते, जे फायर-रेट सिस्टमसाठी महत्त्वपूर्ण आहे. स्क्रू कडकपणा किंवा थ्रेड भूमितीमधील फरकांमुळे विसंगत स्थापना खोली होऊ शकते, संभाव्यत: असेंब्लीच्या चाचणी केलेल्या कार्यक्षमतेशी तडजोड होऊ शकते. त्यांचे ISO-प्रभावित गुणवत्ता नियंत्रण हे सुनिश्चित करते की प्रत्येक 120mm स्क्रू अग्निसुरक्षा मानकांचे विश्वसनीय पालन करण्यास समर्थन देत कठोर आयामी सहनशीलता पूर्ण करतो.
लांब स्क्रूसह सामान्य चुका आणि समस्यानिवारण
अगदी योग्य सह 120 मिमी ड्रायवॉल स्क्रू, इंस्टॉलेशन त्रुटी येऊ शकतात. या सामान्य त्रुटी समजून घेतल्याने वेळ वाचू शकतो आणि पुन्हा काम टाळता येऊ शकते.
ओव्हर ड्रायव्हिंग आणि पेपर फाडणे
स्क्रू जितका जास्त असेल तितका जास्त टॉर्क चालवायला लागेल. क्लच-नियंत्रित स्क्रू गनशिवाय, 120 मिमी स्क्रू ओव्हर-ड्राइव्ह करणे सोपे आहे, ज्यामुळे बगल हेड ड्रायवॉल पेपरमधून छिद्र करते. यामुळे होल्डिंग पॉवर नष्ट होते आणि एक दोष निर्माण होतो जो दुरुस्त करणे कठीण आहे. डोक्याखाली निबसह स्क्रू वापरणे किंवा टूल क्लच योग्यरित्या सेट करणे आवश्यक आहे. कागद फाडल्यास, स्क्रू काढून टाकणे आवश्यक आहे, आणि भोक पॅच करणे आवश्यक आहे, किंवा नवीन स्क्रू जवळ ठेवले पाहिजे.
स्क्रू ब्रेकेज
लांब, कडक स्क्रूमुळे तुटणे ही एक वारंवार समस्या आहे. कारणांमध्ये हे समाविष्ट आहे:
- एक गाठ किंवा धातू मारणे: लाकडात, कडक गाठ मारल्याने स्क्रू फुटू शकतो. धातूमध्ये, जाड भाग किंवा दुसरा स्क्रू मारल्याने अपयश होऊ शकते.
- अँगल ड्रायव्हिंग: कोनात स्क्रू चालवल्याने वाकण्याचा ताण वाढतो, ज्यामुळे तुटणे होते.
- कमी दर्जाचे स्क्रू: खूप ठिसूळ असलेले स्क्रू सामान्य टॉर्कच्या खाली घसरतील. शेंगटॉन्ग फास्टनरद्वारे वापरल्या जाणाऱ्या नियंत्रित उष्णता उपचार प्रक्रियेसारख्या उच्च-गुणवत्तेचे उत्पादन, कडकपणा आणि लवचिकता यांच्यातील संतुलन अनुकूल करून हा धोका कमी करते.
स्ट्रिप केलेले डोके
120 मिमी स्क्रूसह, ड्राईव्ह रिसेस दीर्घ कालावधीसाठी उच्च टॉर्कच्या अधीन आहे. जीर्ण बिट किंवा चुकीचा ड्राइव्ह प्रकार वापरल्याने (उदा., PZ2 स्क्रूवर PH2 बिट वापरणे) हेड्स स्ट्रिप होतात. नेहमी ताजे, उच्च-गुणवत्तेचे बिट्स वापरा आणि ड्राइव्ह प्रकाराशी तंतोतंत जुळवा. ही समस्या कमी करण्यासाठी लांब स्क्रूच्या उच्च-वॉल्यूम इन्स्टॉलेशनसाठी Torx ड्राइव्हची शिफारस केली जाते.
गुणवत्ता मानके आणि उत्पादन अंतर्दृष्टी
120 मिमी ड्रायवॉल स्क्रूची विश्वासार्हता मूलभूतपणे त्याच्या उत्पादन गुणवत्तेद्वारे निर्धारित केली जाते. आधुनिक उत्पादन उद्योग म्हणून, हँडन शेंगटॉन्ग फास्टनर मॅन्युफॅक्चरिंग कं, लिमिटेड उत्पादनाच्या अनेक प्रमुख पैलूंवर प्रकाश टाकते जे कार्यक्षमतेवर परिणाम करतात.
सामग्रीची निवड आणि कोल्ड हेडिंग
आवश्यक कडकपणा प्रदान करण्यासाठी उच्च-कार्बन स्टील वायर सामान्यत: ड्रायवॉल स्क्रूसाठी वापरली जाते. कोल्ड हेडिंग प्रक्रियेमुळे डोके आणि ड्राईव्हची सुट्टी तयार होते. या टप्प्यातील अचूकता हे सुनिश्चित करते की ड्राईव्हचा अवकाश खोल आणि चांगल्या प्रकारे परिभाषित केला आहे, ज्यामुळे कॅम-आउटची शक्यता कमी होते. 120 मिमी स्क्रूसाठी, जास्त घर्षणाशिवाय गुळगुळीत प्रवेश सुनिश्चित करण्यासाठी शँक व्यासाची एकसमानता देखील महत्त्वपूर्ण आहे.
उष्णता उपचार आणि कडकपणा
हीट ट्रीटमेंट स्टीलच्या मायक्रोस्ट्रक्चरमध्ये परिवर्तन करते, ज्यामुळे स्क्रूला कडकपणा येतो. तथापि, जास्त कडकपणामुळे स्क्रू ठिसूळ होतो. शेंगटॉन्ग फास्टनर इष्टतम कडकपणा श्रेणी (सामान्यत: ड्रायवॉल स्क्रूसाठी HRC 45-50) प्राप्त करण्यासाठी प्रगत उष्णता उपचार रेषा वापरते. हे सुनिश्चित करते की स्क्रू धातूमधून कापला जाऊ शकतो किंवा स्नॅप न करता लाकडात चावतो. प्रत्येक बॅच जीबी, एएनएसआय आणि डीआयएन सारख्या आंतरराष्ट्रीय मानकांची पूर्तता करते हे सत्यापित करण्यासाठी तन्य शक्ती आणि टॉर्क कार्यक्षमतेची कठोर चाचणी घेतली जाते.
पृष्ठभाग उपचार आणि गंज संरक्षण
अंतिम टप्पा पृष्ठभाग उपचार आहे. फॉस्फेट कोटिंग रासायनिक रूपांतरण प्रक्रियेद्वारे लागू केली जाते ज्यामुळे स्टीलवर सूक्ष्म-क्रिस्टलाइन थर तयार होतो. हा थर केवळ गंजापासून संरक्षण करत नाही तर संयुक्त संयुग प्रभावीपणे धारण करणारी टेक्सचर पृष्ठभाग देखील प्रदान करतो. विशेष अनुप्रयोगांसाठी, झिंक प्लेटिंग किंवा इतर रंग-विशिष्ट फिनिश उपलब्ध आहेत. शेंगटॉन्ग फास्टनरचा एकात्मिक उत्पादन बेस कोटिंगची जाडी आणि एकसमानता यावर कठोर नियंत्रण ठेवण्यास अनुमती देतो, उत्पादित केलेल्या सर्व 120 मिमी स्क्रूमध्ये सातत्यपूर्ण कामगिरी सुनिश्चित करते.
खरेदी आणि पुरवठादार मूल्यांकन मार्गदर्शक
खरेदी व्यावसायिक आणि कंत्राटदारांसाठी, योग्य पुरवठादार निवडणे 120 मिमी ड्रायवॉल स्क्रू फक्त किंमतींची तुलना करण्यापेक्षा अधिक समाविष्ट आहे. विचारात घेण्यासाठी मुख्य घटकांमध्ये हे समाविष्ट आहे:
- सुसंगतता: पुरवठादार मोठ्या खंडांमध्ये सातत्यपूर्ण गुणवत्ता प्रदान करू शकतो का? विसंगत स्क्रूमुळे स्थापना विलंब होतो आणि कचरा वाढतो.
- सानुकूलन: पुरवठादार पॅकेजिंग, लांबी किंवा कोटिंगच्या बाबतीत कस्टमायझेशन ऑफर करतो का? हँडन शेंगटॉन्ग फास्टनर सर्वसमावेशक सानुकूलनास समर्थन देते, ज्यामुळे ग्राहकांना प्रकल्प आवश्यकतांनुसार अचूकपणे संरेखित करण्यासाठी परिमाणे आणि पृष्ठभाग उपचार निर्दिष्ट करता येतात.
- अनुपालन: उत्पादने संबंधित आंतरराष्ट्रीय मानके (GB, ANSI, DIN) पूर्ण करण्यासाठी प्रमाणित आहेत का? अनुपालन सुनिश्चित करते की स्क्रू ताकद आणि टिकाऊपणासाठी किमान कार्यप्रदर्शन निकष पूर्ण करतात.
- तांत्रिक समर्थन: पुरवठादार तांत्रिक सल्ला देतो का? अनुप्रयोग समजून घेणारा भागीदार जटिल वॉल असेंब्लीसाठी योग्य स्क्रू प्रकार शिफारस करण्यात मदत करू शकतो.
- लॉजिस्टिक्स आणि लीड टाइम्स: बांधकाम प्रकल्प शेड्यूलवर ठेवण्यासाठी विश्वसनीय वितरण महत्त्वपूर्ण आहे. एकात्मिक लॉजिस्टिक सपोर्ट असलेले प्रस्थापित उत्पादक वेळेवर वितरण सुनिश्चित करू शकतात.
सारख्या प्रतिष्ठित निर्मात्याशी भागीदारी करून हँडन शेंगटॉन्ग फास्टनर मॅन्युफॅक्चरिंग कंपनी, लि., खरेदीदार कठोर गुणवत्ता नियंत्रण आणि प्रतिसाद सेवेद्वारे समर्थित उच्च-परिशुद्धता फास्टनिंग सोल्यूशन्समध्ये प्रवेश करू शकतात. हे फास्टनर अयशस्वी झाल्यामुळे प्रकल्प विलंब होण्याचा धोका कमी करते आणि भिंत प्रणालीची संरचनात्मक अखंडता राखली जाते याची खात्री करते.
वारंवार विचारले जाणारे प्रश्न (FAQ)
मी मानक सिंगल-लेयर ड्रायवॉलसाठी 120 मिमी ड्रायवॉल स्क्रू वापरू शकतो का?
तांत्रिकदृष्ट्या शक्य असताना, याची शिफारस केलेली नाही. मानक स्टडवर मानक सिंगल-लेयर ड्रायवॉलसाठी फक्त 25 मिमी-45 मिमी स्क्रू आवश्यक आहेत. 120 मिमी स्क्रू वापरणे अतिकिंचित आहे, खर्च वाढवते आणि स्टडच्या मागे लपलेले पाईप किंवा वायर आपटण्याचा धोका वाढवते. मल्टी-लेयर सिस्टम, जाड बॅटेन्स किंवा खोल फ्रेमिंगसाठी 120 मिमी स्क्रू राखून ठेवा.
ब्लॅक फॉस्फेट आणि झिंक-प्लेटेड 120 मिमी स्क्रूमध्ये काय फरक आहे?
ब्लॅक फॉस्फेट स्क्रू इंटीरियर ड्रायवॉलसाठी मानक आहेत कारण ते जॉइंट कंपाऊंडसह चांगले जोडतात आणि मध्यम गंज प्रतिकार देतात. झिंक-प्लेटेड स्क्रू चांगले गंज प्रतिकार देतात, ज्यामुळे ते दमट वातावरणासाठी किंवा बाहेरील सॉफिट्ससाठी योग्य बनतात, परंतु त्यांची गुळगुळीत पृष्ठभाग संयुक्त कंपाऊंड तितकी प्रभावीपणे धरू शकत नाही, ज्यामुळे पेंटिंगनंतर दृश्यमान स्क्रू हेड्स होण्याची शक्यता असते.
लाकडात 120 मिमी स्क्रू वापरताना मला प्री-ड्रिल करणे आवश्यक आहे का?
साधारणपणे, नाही. ड्रायवॉल स्क्रू लाकडात स्व-टॅपिंग आहेत. तथापि, जर तुम्ही लाकडाच्या काठाच्या अगदी जवळ खूप कठीण लाकूड किंवा ड्रायव्हिंग स्क्रूसह काम करत असाल, तर पायलट होल प्री-ड्रिलिंग केल्याने फूट पडणे आणि स्क्रू फुटणे टाळता येऊ शकते. सॉफ्टवुड्स आणि मानक फ्रेमिंग लाकूडसाठी, प्री-ड्रिलिंग अनावश्यक आहे.
120 मिमी ड्रायवॉल स्क्रू बाह्य वापरासाठी योग्य आहेत का?
मानक फॉस्फेट-लेपित ड्रायवॉल स्क्रू बाहेरच्या वापरासाठी योग्य नाहीत कारण ते लवकर गंजतात. बाहेरील ऍप्लिकेशन्ससाठी, तुम्ही स्टेनलेस स्टील किंवा मोठ्या प्रमाणावर गॅल्वनाइज्ड स्क्रू वापरावेत जे बाह्य प्रदर्शनासाठी डिझाइन केलेले आहेत. तरीही, ड्रायवॉल स्वतः बाह्य वापरासाठी योग्य नाही जोपर्यंत तो विशिष्ट बाह्य-दर्जाचा जिप्सम बोर्ड नसतो आणि तरीही, योग्य सीलिंग आवश्यक असते.
स्क्रू हेड योग्य खोलीत असल्याची खात्री कशी करावी?
स्क्रू हेडने ड्रायवॉल पेपरला न तोडता किंचित डिंपल केले पाहिजे. टॉर्क नियंत्रित करण्यासाठी समायोज्य क्लचसह स्क्रू गन वापरा. वैकल्पिकरित्या, डोक्याखाली निब असलेले स्क्रू वापरा, जे जास्त वाहन चालवण्यापासून रोखण्यासाठी थांबा म्हणून कार्य करते. मुख्य इंस्टॉलेशन सुरू करण्यापूर्वी तुमचे टूल कॅलिब्रेट करण्यासाठी ड्रायवॉलच्या स्क्रॅप तुकड्यांवर सराव करा.
निष्कर्ष
योग्य निवडत आहे 120 मिमी ड्रायवॉल स्क्रू भिंत बांधकामांच्या टिकाऊपणा, सुरक्षितता आणि सौंदर्याचा दर्जा यावर परिणाम करणारा एक गंभीर निर्णय आहे. मेटल स्टड, लाकूड फ्रेमिंग, दगडी बांधकाम इंटरफेस किंवा जटिल मल्टि-लेयर फायर-रेटिंग सिस्टीमशी व्यवहार करताना, स्क्रू भूमिती, भौतिक गुणधर्म आणि अनुप्रयोग आवश्यकता यांच्यातील परस्परसंवाद समजून घेणे आवश्यक आहे. धातूसाठी बारीक धागे, लाकडासाठी खडबडीत धागे आणि पर्यावरणीय परिस्थितीसाठी योग्य कोटिंग्स हे माहितीपूर्ण निवडीचा आधार बनतात.
Handan Shengtong Fastener Manufacturing Co., Ltd. सारख्या प्रतिष्ठित उत्पादकांकडून उच्च-गुणवत्तेचे फास्टनर्स इन्स्टॉलेशन आणि सोर्सिंगमधील सर्वोत्तम पद्धतींचे पालन करून, बांधकाम व्यावसायिक स्क्रू पॉप-आउट, गंज आणि स्ट्रक्चरल बिघाड यासारख्या जोखीम कमी करू शकतात. योग्य फास्टनर सोल्यूशनमधील गुंतवणूक कमी केलेले पुनर्काम, वर्धित इमारतीचे दीर्घायुष्य आणि कठोर बिल्डिंग कोडचे पालन करण्यासाठी लाभांश देते. बांधकाम पद्धती अधिक जटिल आणि उच्च-कार्यक्षमता असेंब्लीकडे विकसित होत असताना, 120 मिमी प्रकारासारख्या अचूक-अभियांत्रिकी लांब स्क्रूची भूमिका महत्त्व वाढत जाईल.